

1.मैक्रो सफाई स्थिति की तुलना
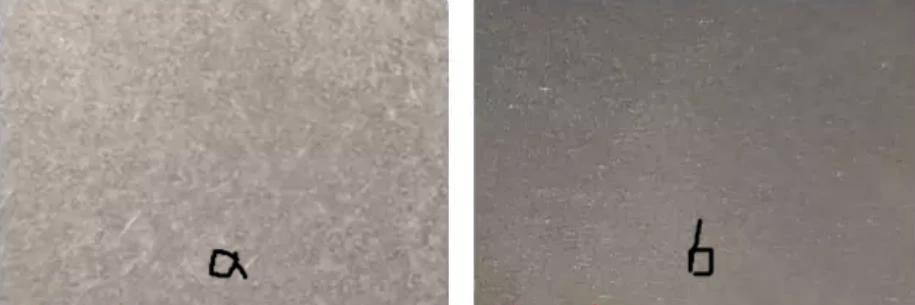
एल्यूमीनियम मिश्र धातु सतह की कोटिंग परत की पल्स फ्लशिंग सफाई के लिए पसंदीदा मापदंडों के परिणाम चित्र ए में दिखाए गए हैं, और एल्यूमीनियम मिश्र धातु सतह की कोटिंग परत की निरंतर प्रकाश सफाई के लिए पसंदीदा पैरामीटर चित्र बी में दिखाए गए हैं। स्पंदित प्रकाश सफाई के उपयोग के बाद, नमूने की सतह पूरी तरह से हटा दी जाती है, नमूना सतह एक धात्विक सफेद प्रस्तुत करती है, और नमूना सब्सट्रेट को लगभग कोई नुकसान नहीं होता है। निरंतर प्रकाश सफाई के उपयोग के बाद, नमूने की सतह पर पेंट की परत पूरी तरह से हटा दी जाती है, लेकिन नमूने की सतह भूरे रंग की काली दिखाई देती है, और नमूने का सब्सट्रेट भी सूक्ष्म पिघलने की घटना दिखाई देती है। इसलिए, स्पंदित प्रकाश की तुलना में निरंतर प्रकाश के उपयोग से सब्सट्रेट को नुकसान होने की अधिक संभावना है।
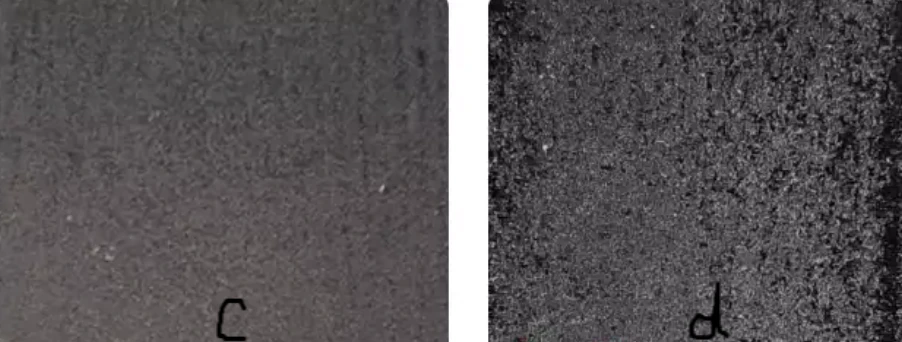
कार्बन स्टील की सतह पेंट परत की सफाई के लिए पल्स स्कोअरिंग के पसंदीदा मापदंडों के परिणाम चित्र सी में दिखाए गए हैं, और कार्बन स्टील की सतह पेंट परत की निरंतर प्रकाश सफाई के पसंदीदा पैरामीटर चित्र डी में दिखाए गए हैं। स्पंदित प्रकाश सफाई का उपयोग करने के बाद, नमूना सतह की पेंट परत पूरी तरह से हटा दी जाती है, नमूने की सतह ग्रे और काली होती है, और नमूना सब्सट्रेट को नुकसान छोटा होता है। निरंतर हल्की सफाई के बाद, नमूने की सतह पर पेंट की परत पूरी तरह से हटा दी जाती है, लेकिन नमूने की सतह पर गहरा काला दिखाई देता है, जिसे सहज रूप से देखा जा सकता है कि नमूने की सतह पर बड़े पैमाने पर पिघलने की घटना होती है। इसलिए, स्पंदित प्रकाश की तुलना में निरंतर प्रकाश के उपयोग से सब्सट्रेट को नुकसान होने की अधिक संभावना है।
2. सूक्ष्मदर्शी की सूक्ष्म आकृति विज्ञान की तुलना
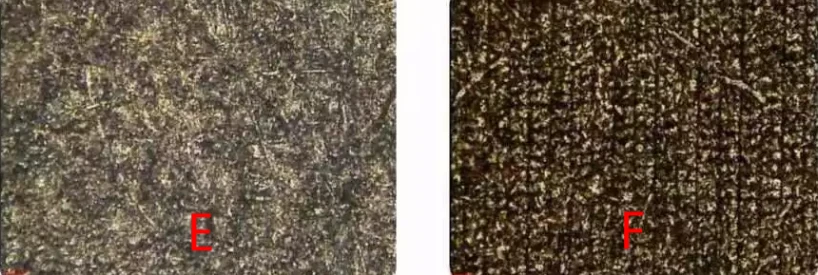
चित्र ई से, यह देखा जा सकता है कि एल्यूमीनियम मिश्र धातु की सतह को साफ करने के लिए पल्स पॉलिशिंग के उपयोग के बाद नमूने की सतह पर पेंट पूरी तरह से हटा दिया गया है, और नमूने की सतह की क्षति छोटी है और कोई लेजर लाइनें नहीं हैं। नमूना तालिका की निरंतर प्रकाश सफाई का उपयोग, जैसा कि चित्र एफ में दिखाया गया है, पेंट भी पूरी तरह से हटा दिया गया है, लेकिन नमूने की सतह पर अधिक गंभीर रीमेल्टिंग घटना दिखाई देती है, और लेजर लाइनें दिखाई देती हैं।
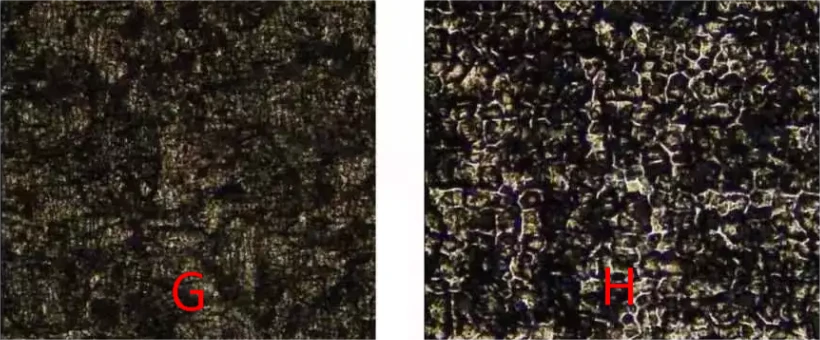
चित्र जी से, यह देखा जा सकता है कि कार्बन स्टील की सतह को साफ करने के लिए पल्स पॉलिशिंग के उपयोग के बाद नमूने की सतह पर पेंट पूरी तरह से हटा दिया गया है, और नमूने की सतह क्षति छोटी है और सतह अपेक्षाकृत है सफाई के बाद समतल. निरंतर प्रकाश सफाई नमूना सतह का उपयोग जैसा कि चित्र एच में दिखाया गया है, पेंट भी पूरी तरह से हटा दिया गया है, लेकिन नमूना सतह अधिक गंभीर रीमेल्टिंग घटना दिखाई देती है, और नमूना सतह असमान है।
3. सामग्री की सतह खुरदरापन तुलना
निम्नलिखित चित्र लेजर पेंट हटाने के बाद सतह के खुरदरेपन को दर्शाता है। यह चित्र से देखा जा सकता है कि एल्यूमीनियम मिश्र धातु सतह पेंट परत की लेजर सफाई के बाद, पल्स लाइट से नमूने की सतह को थोड़ा नुकसान होता है, इसलिए साफ किए गए नमूने की सतह खुरदरापन मूल सामग्री के करीब है। लगातार हल्की सफाई के बाद, नमूने की सतह को बड़ी क्षति होती है, इसलिए साफ किए गए नमूने की सतह का खुरदरापन मूल सामग्री के खुरदरेपन का 1.5 गुना और स्पंदित प्रकाश सफाई की सतह के खुरदरेपन का 1.7 गुना है।
कार्बन स्टील की सतह कोटिंग को लेजर से साफ करने के बाद, नमूने की सतह की क्षति छोटी होती है, इसलिए साफ किए गए नमूने की सतह का खुरदरापन मूल सामग्री के करीब या मूल सामग्री से भी कम होता है। लगातार हल्की सफाई के बाद, नमूने की सतह को बड़ी क्षति होती है, इसलिए साफ किए गए नमूने की सतह का खुरदरापन मूल सामग्री के खुरदरेपन का 1.5 गुना और स्पंदित प्रकाश सफाई की सतह के खुरदरेपन का 1.7 गुना है।
4. सफाई दक्षता की तुलना
एल्यूमीनियम मिश्र धातु की सतह से पेंट हटाने में, स्पंदित प्रकाश की पेंट हटाने की दक्षता निरंतर प्रकाश की तुलना में बहुत अधिक है, जो निरंतर प्रकाश की तुलना में 7.7 गुना अधिक है। पल्स लाइट की सफाई दक्षता 2.77 एम2/घंटा है और निरंतर प्रकाश की सफाई दक्षता 0.36 एम2/एच है।
कार्बन स्टील की सतह से पेंट हटाने में, स्पंदित प्रकाश की पेंट हटाने की दक्षता भी निरंतर प्रकाश की तुलना में अधिक है, जो निरंतर प्रकाश की तुलना में 3.5 गुना अधिक है। पल्स लाइट की सफाई दक्षता 1.06 m2/h है, जबकि निरंतर प्रकाश की सफाई दक्षता 0.3 m2/h है।
निष्कर्ष
प्रयोग से पता चलता है कि सीडब्ल्यू लेजर और स्पंदित लेजर दोनों सामग्री की सतह पर पेंट को हटा सकते हैं और सफाई के प्रभाव को प्राप्त कर सकते हैं।
समान बिजली की स्थिति के तहत, स्पंदित लेजर की सफाई दक्षता निरंतर लेजर की तुलना में बहुत अधिक है। साथ ही, स्पंदित लेजर गर्मी इनपुट को बेहतर ढंग से नियंत्रित कर सकता है और सब्सट्रेट तापमान को बहुत अधिक या सूक्ष्म पिघलने से रोक सकता है।
सीडब्ल्यू लेजर की कीमत में लाभ होता है, और उच्च-शक्ति लेजर का उपयोग करके स्पंदित लेजर के साथ दक्षता में अंतर को पूरा किया जा सकता है, लेकिन उच्च-शक्ति सीडब्ल्यू प्रकाश का ताप इनपुट अधिक होता है, और सब्सट्रेट को नुकसान भी बढ़ जाएगा। इसलिए, अनुप्रयोग परिदृश्य में दोनों के बीच मूलभूत अंतर हैं।
उच्च परिशुद्धता, सब्सट्रेट तापमान को सख्ती से नियंत्रित करने की आवश्यकता, सब्सट्रेट दोषरहित अनुप्रयोग परिदृश्यों की आवश्यकता होती है, जैसे कि मोल्ड, आपको एक स्पंदित लेजर चुनना चाहिए। कुछ बड़ी इस्पात संरचनाओं, पाइपलाइनों आदि के लिए, बड़ी मात्रा और तेज़ गर्मी अपव्यय के कारण, सब्सट्रेट क्षति की आवश्यकताएं अधिक नहीं हैं, आप निरंतर लेजर चुन सकते हैं।


